手机怎么变行车记录仪?其实你口袋里就藏着一个,别浪费了
0
2026-10-08

说实话,我第一次拆下缸头的时候,心里是有点发怵的,那玩意儿黑乎乎的,进气道里全是积碳,气门座圈上还有一圈一圈的麻点,但打磨缸头这事儿,说穿了就跟给老家具抛光差不多——只不过这个“家具”要承受几百度的温度和爆炸压力,今天我就用费曼那套“讲给外行听”的法子,把这事儿掰开揉碎聊一遍。
你可以把缸头想象成发动机的“咽喉”,空气从进气道进来,废气从排气道出去,气门在这一开一合之间,决定了发动机呼吸顺不顺,打磨缸头,核心就三个地方:进排气道、燃烧室、气门座圈,不是让你拿砂纸瞎蹭,而是有目的地把影响气流的毛刺、铸造误差、积碳去掉。
有个老技师跟我说过一句话:“缸头打磨,磨的是气流的路,不是磨金属的亮。”这话我记了十年。
很多人以为打磨进气道就是“扩孔”,越大越好,错,原厂铸造的进气道内壁有粗糙的砂眼和错位,气流经过时会产生涡流和阻力。你要做的是把粗糙度降下来,而不是把直径扩上天。
拿一把弯杆电磨,装上直径6毫米的碳化硅磨头,转速调到中档,从进气口开始,顺着气道往里走,重点磨这几个位置:
注意:进气道要保留一点粗糙度(大概Ra 1.6到3.2微米),这样空气和燃油混合时能产生微涡流,有助于燃烧,排气道可以磨得更光滑一些,减少积碳附着。
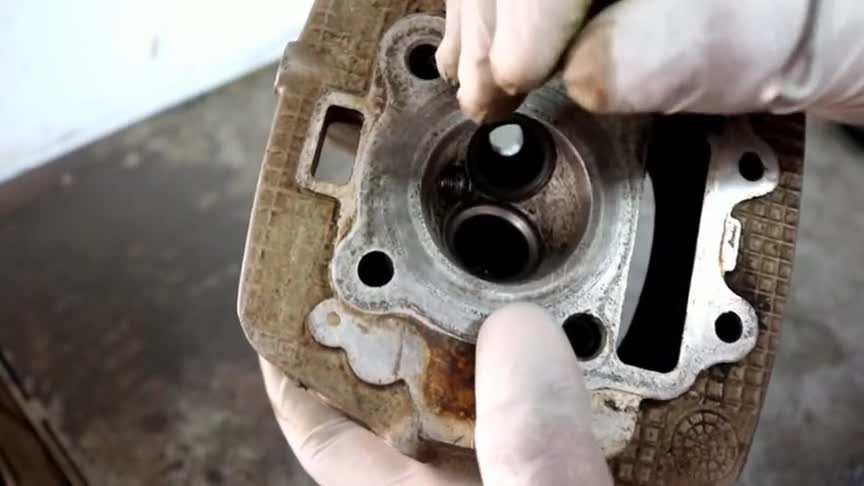
燃烧室不是越光滑越好,原厂燃烧室边缘有一圈“挤气区”,就是活塞上止点时和缸盖平面之间那一点点缝隙,这个区域不能随意磨大,否则压缩比会变,爆震就来了。
你要磨的是:
磨完之后,用煤油清洗三遍,再用高压气枪吹干,拿手摸一遍,不能有任何能挂住指甲的台阶。
这是最考验手艺的一步,气门座圈一般有三个角度:30度、45度、60度,45度是密封面,30度和60度是修正面。
| 角度 | 作用 | 打磨要点 |
| 45度 | 主密封面 | 宽度控制在1.2到1.8毫米,太宽密封不严,太窄容易烧蚀 |
| 30度 | 上方修正 | 磨掉0.2到0.3毫米,让气流更顺 |
| 60度 | 下方修正 | 磨掉0.3到0.5毫米,调整密封面位置 |
用座圈铰刀手工铰,或者用气门磨床,铰的时候要加切削油,每转两圈就退出来清一次铁屑,铰完用红丹粉涂在气门锥面上,轻轻转一圈,看印痕是否均匀,如果印痕断断续续,说明座圈不圆,得重新铰。
用400目到800目的砂纸卷成小卷,把气道和燃烧室轻轻抛一遍,别用羊毛轮加抛光膏,那会把磨料残留在金属里,抛完再用清洗液洗,吹干。
验证方法很简单:装好气门,在进气道倒一点煤油,等五分钟看气门座圈有没有渗漏,没有渗漏,就算过关,有渗漏,拆下来再铰一次。
打磨缸头这事儿,说难不难,说易不易,手要稳,心要细,别贪多,磨过头了,气流是顺了,但压缩比变了,电脑喷油也不对了,你要是第一次干,找个废缸头练练手,比看十篇文章都管用。
发表评论
暂时没有评论,来抢沙发吧~