骑摩托车拍掌,风里那个莫名其妙的动作,到底图个啥?
0
2026-10-08

我第一次车英制螺纹的时候,差点把车床给砸了,明明是按着公制螺纹的套路来的,怎么车出来的牙尖得跟针似的,拧进去两圈就卡死,后来老师傅过来瞥了一眼,说:“你小子拿错牙规了吧?这是55度的,你拿60度的量,能对才怪。”就这么一句话,我才算真正开始理解英制螺纹到底是怎么回事。
所以咱们今天不整那些虚头巴脑的理论,就按着“我当初踩过的坑”这个路子,把车英制螺纹这件事掰开揉碎了聊,你只要跟着这个思路走,不敢说立马成高手,至少不会再犯我那种低级错误。
很多人一上来就急着调车床、对刀,其实第一步应该是把脑子里的“公制思维”暂时关掉,英制螺纹和公制螺纹最核心的区别就三个地方:
你要是把这三点记牢了,后面操作就不会跑偏,我当初就是栽在“以为1/2英寸就是12.7毫米螺距”这个坑里,车出来的东西跟麻花似的。
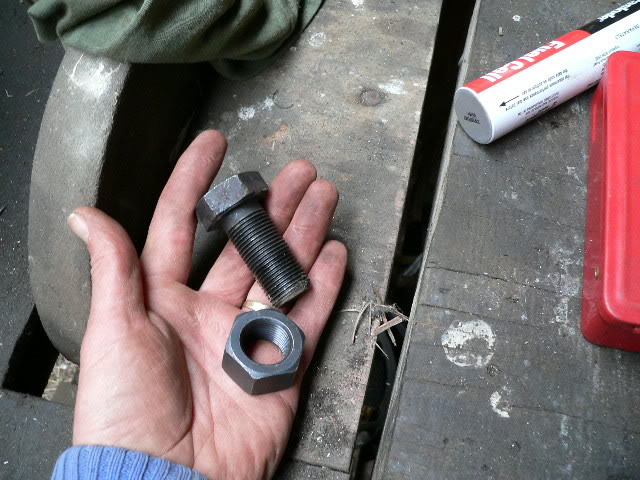
现在假设你手里有一张图纸,上面写着“1/2-13 UNC”,咱们一步一步来。
别偷懒,英制螺纹的牙高、小径、中径都得查表,比如1/2-13 UNC,大径是0.5英寸(12.7毫米),每英寸13牙,螺距就是1/13英寸≈1.9538毫米,牙高大概是0.61×螺距,你要是自己硬算,误差能把你逼疯,手边备一本《机械设计手册》或者直接搜“英制螺纹表”,比什么都强。
这是最让人头疼的地方,公制车床车英制螺纹,通常要换挂轮或者扳进给箱手柄,老式车床得算挂轮齿数比,新一点的直接看铭牌上有没有“英制螺纹”那一栏。
我建议你先空车走一刀,不装工件,就看看刀架移动的距离对不对,比如你车1/2-13,主轴转13圈,刀架应该走1英寸(25.4毫米),拿个钢尺量一下,差个零点几毫米没事,差多了就得重新挂。
英制螺纹的车刀,刀尖角必须是55度,你要是用公制60度的刀,得重新磨,磨的时候用对刀样板卡一下,别凭感觉,安装的时候,刀尖一定要对准工件中心,高了低了都会让牙型变形。
英制螺纹通常不分左右,但进刀方式有讲究。直进法车小螺距还行,螺距大一点的最好用斜进法,不然刀尖容易崩。
很多人车完螺纹,发现拧不进去,以为是牙深不够,结果又车深了0.2毫米,直接报废,其实英制螺纹的牙顶和牙底是有间隙的,不是越深越好,你查表得到的牙高是理论值,实际车的时候,中径对了就行,牙顶稍微平一点没关系。
退刀槽也得注意,英制螺纹的退刀槽宽度一般是2到3个螺距,太窄了刀退不出来,太宽了浪费,我见过有人车1/4-20的螺纹,退刀槽留了5毫米,看着跟个台阶似的,难看但能用。
| 规格 | 每英寸牙数 | 螺距(毫米) | 牙型角 |
|---|---|---|---|
| 1/4-20 UNC | 20 | 270 | 60° |
| 1/2-13 UNC | 13 | 954 | 60° |
| 1/2-12 BSW | 12 | 117 | 55° |
| 3/4-10 UNC | 10 | 540 | 60° |
注意看表格里,UNC是统一螺纹(60度),BSW是惠氏螺纹(55度)。别把这两个搞混了,虽然有时候能拧进去,但密封性和强度差很多,我那次把BSW的牙规当成UNC用,就是吃了这个亏。
还有一点,冷却液一定要给足,英制螺纹很多是钢件,不给冷却液,刀尖磨损快得很,我习惯用乳化液,便宜又好用。
车英制螺纹这事儿,说难不难,说简单也不简单,关键就是别拿公制的那套硬套,你先把牙型角、每英寸牙数、螺距这三个东西弄清楚,剩下的就是多练,我当初废了十几根料才把1/2-13车明白,现在闭着眼都能摸出来。
实在拿不准的时候,找个废料先试一刀,车坏了不丢人,车好了才是本事,行了,就聊这么多,你上车试试吧。
发表评论
暂时没有评论,来抢沙发吧~